















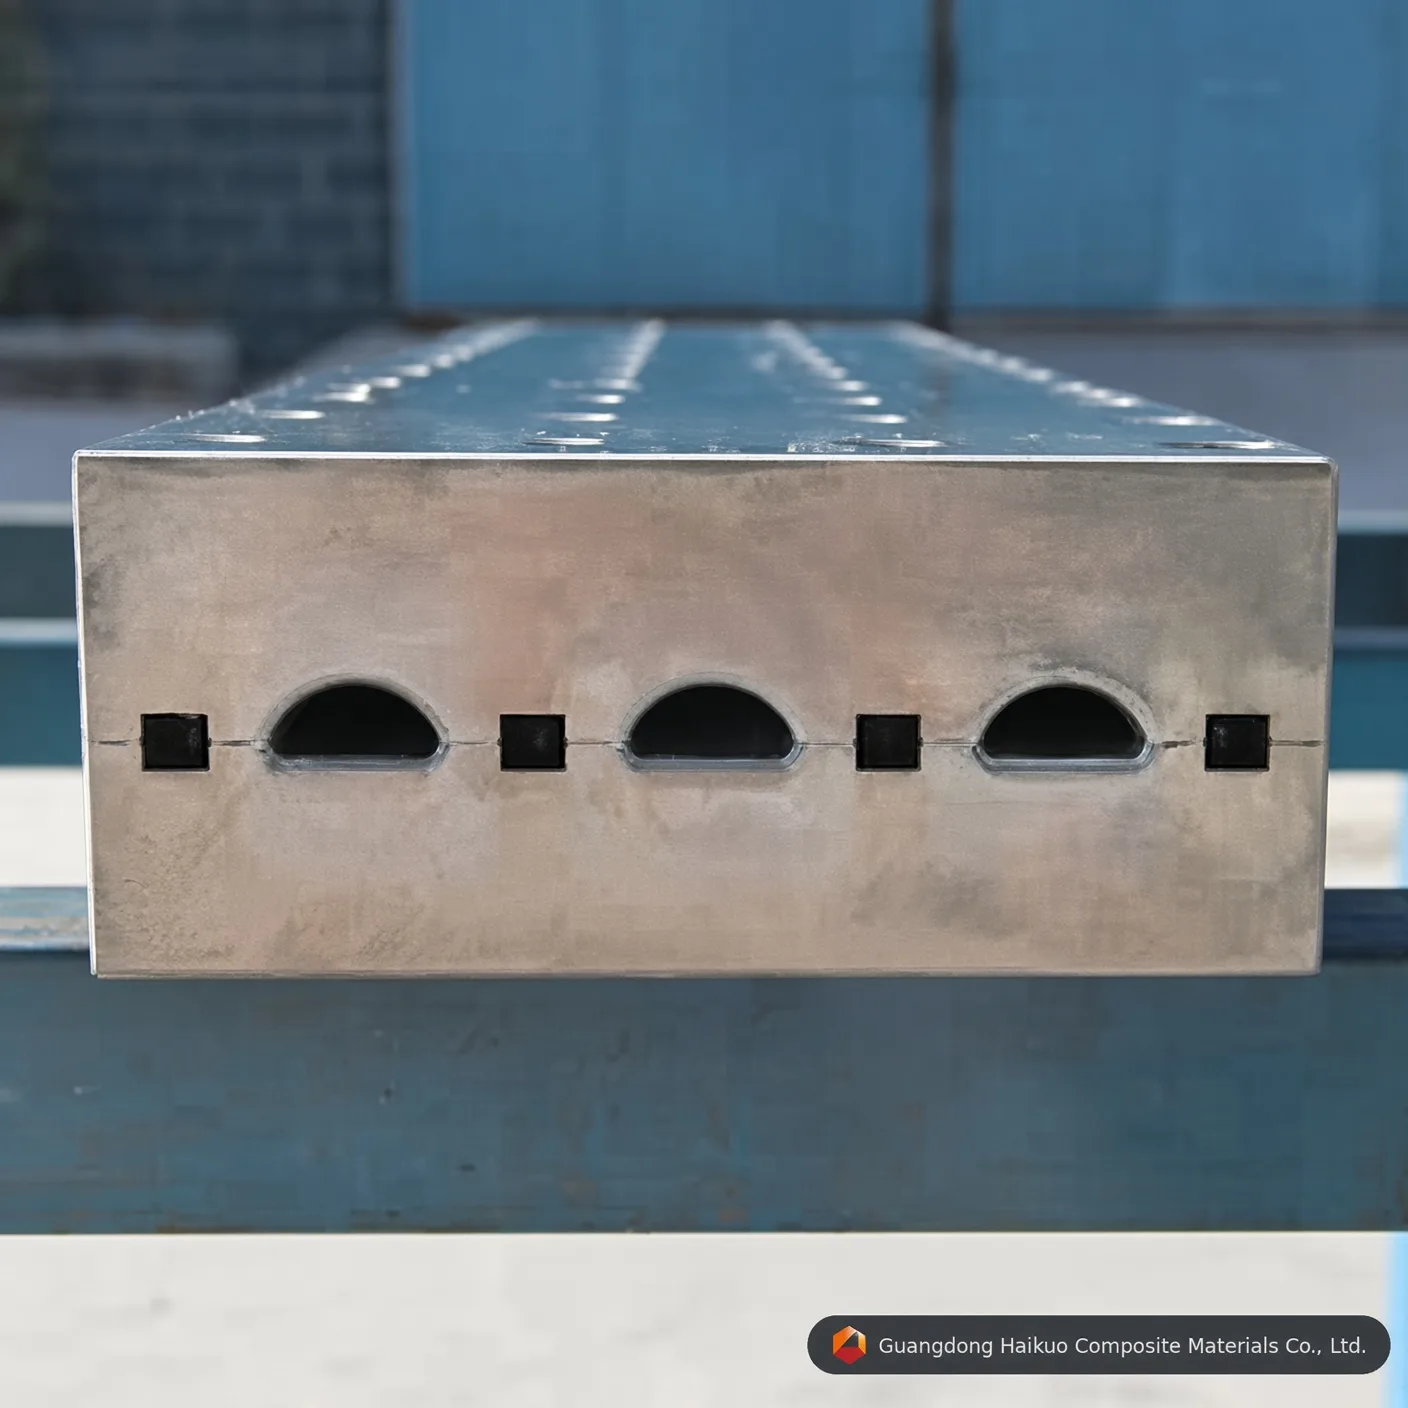
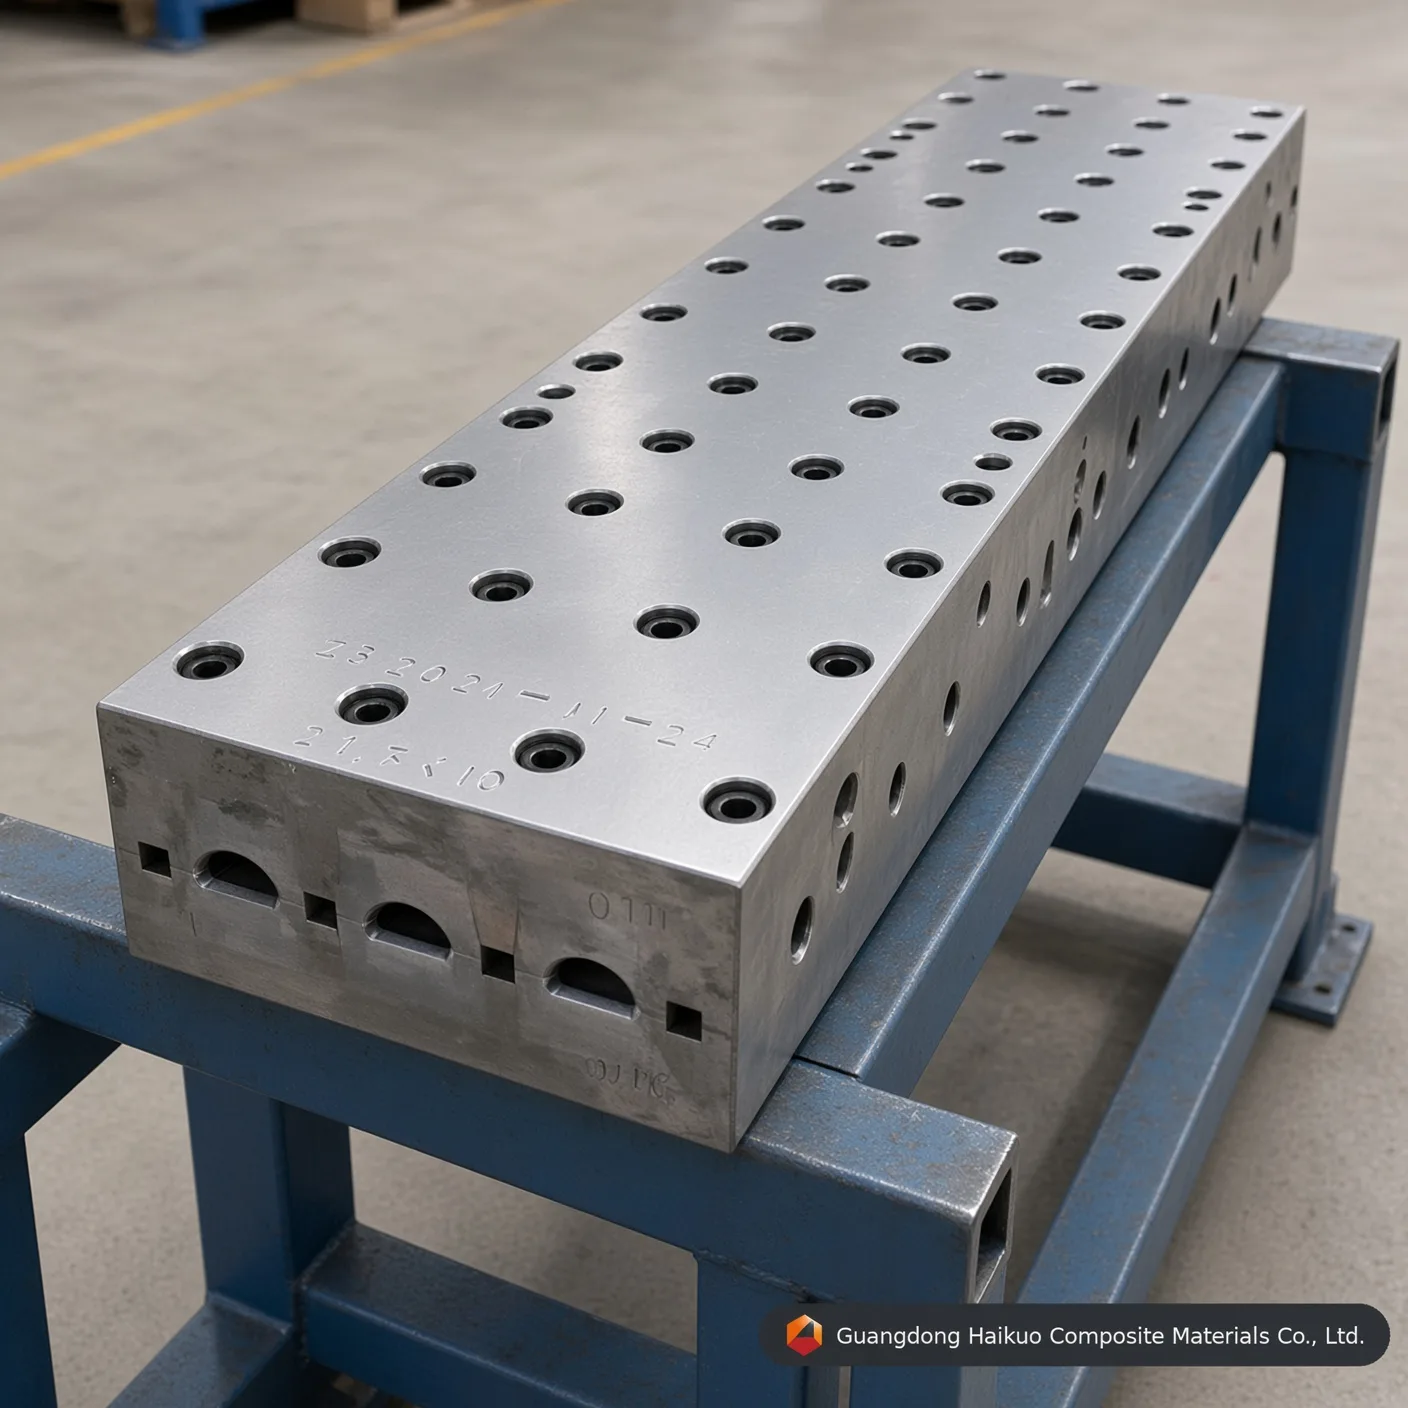
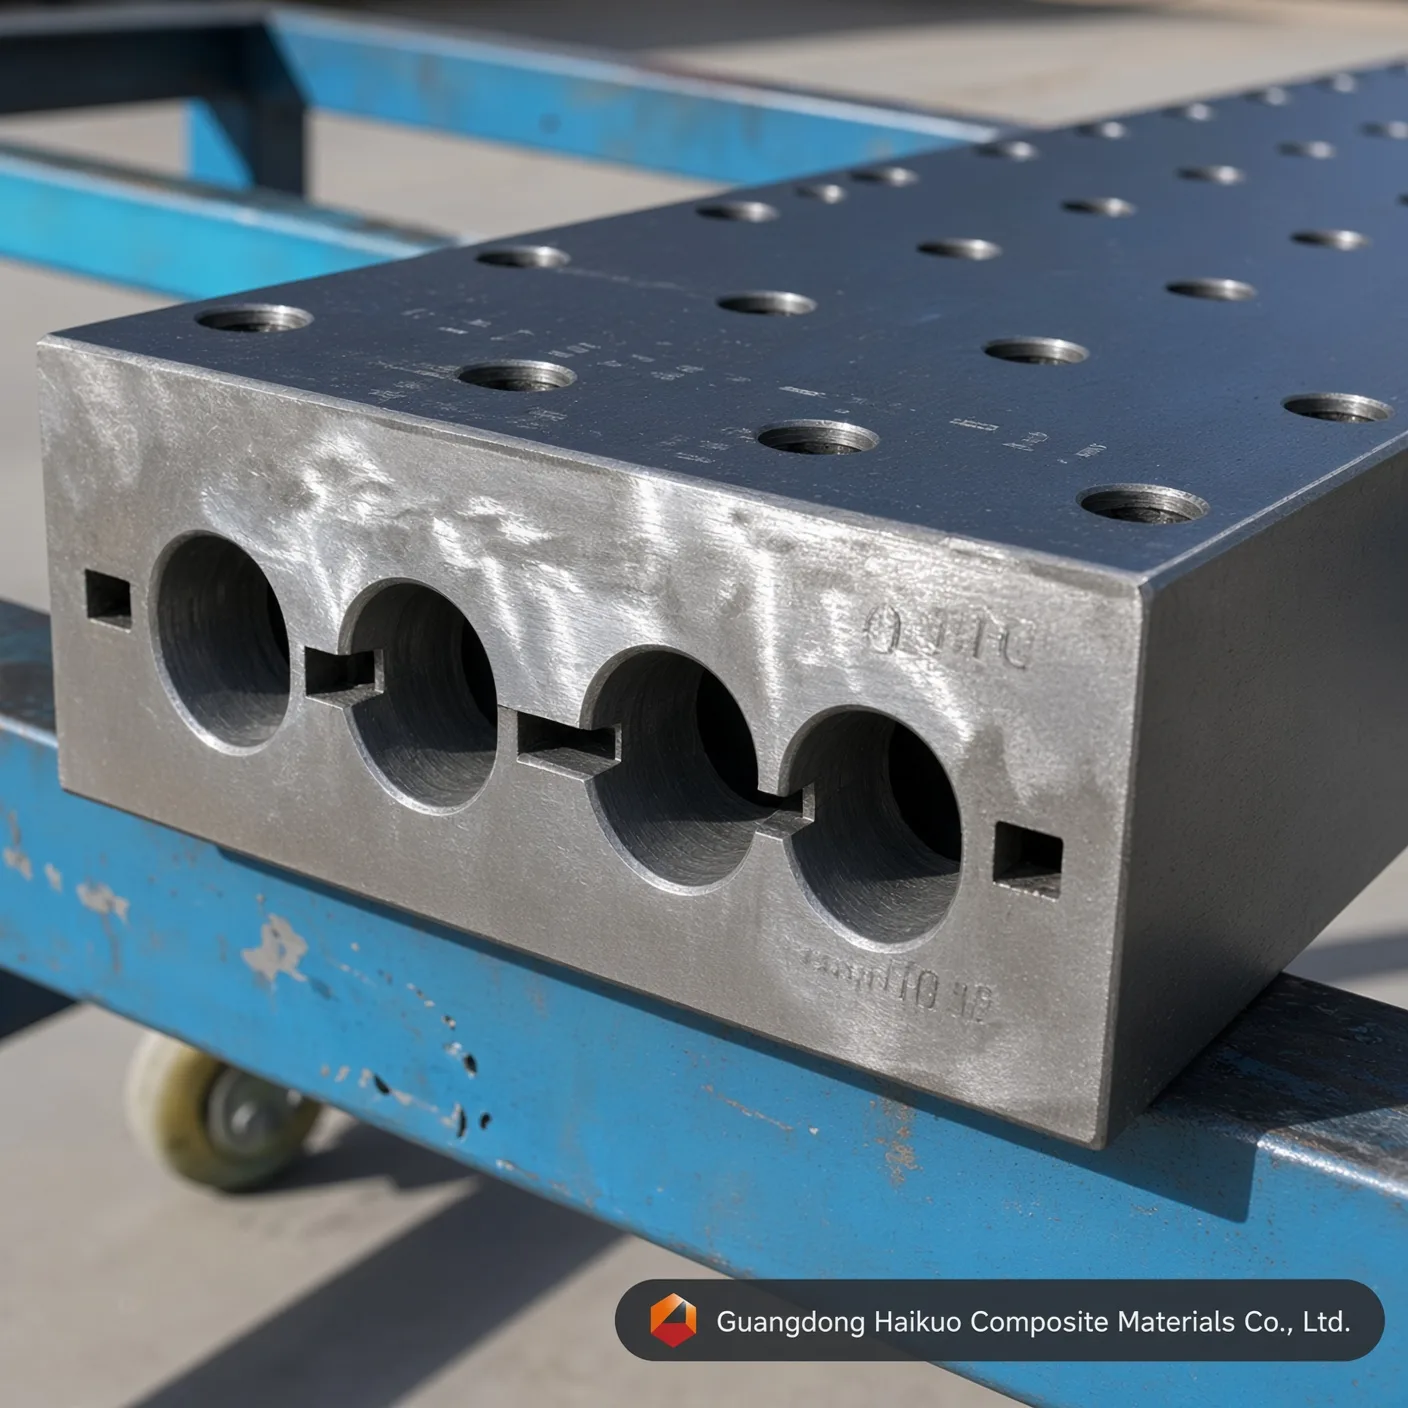
Zákazková pultrúzna forma na tyče FRP
Táto FRP pultrúzna forma vyrába profily, ako sú plochý pás, tyč, zákazková tyč, okrúhla rúrka, obdĺžniková rúrka, nosník, rám a ďalšie. Upevnená na pultrúznom stroji tvaruje súčasť, keď sa cez formu súvisle ťahajú vláknový roving a živica.
Vykonávacia norma
Priamosť: 0,02 mm Hladkosť: Ra=0,025~0,012 Tvrdosť povrchu dutiny: < 0,02 mm Hraničné tolerancie: ±0,3 mm Hrúbka pokovenia: 0,04-0,05 mm Poskytujeme zákazkové služby
PopisČasto kladené otázkyKontaktujte nás
Pultrúzna forma na FRP zákazkové tyče je presný nástroj používaný na tvarovanie FRP (plast vystužený vláknami) rúrok. Pultrúzny proces súvisle pretiahne vlákno nasýtené živicou cez vyhrievanú formu a vytvorí súvislý profil s pevným tvarom a veľkosťou prierezu. FRP rúrka ponúka priaznivý pomer pevnosti k hmotnosti spolu s odolnosťou voči korózii, elektrickou izoláciou a spomalením horenia, a preto sa široko používa v energetike, chemickom spracovaní, stavebníctve a doprave.
Ako funguje pultrúzna forma na FRP zákazkové tyče
1. Sklenené vlákno, uhlíkové vlákno alebo iná výstuž sa odvíja z cievočnice a vedie do živicového kúpeľa na impregnáciu.
2. Vlákno nasýtené živicou potom prechádza predformovačom, ktorý ho tvaruje do cieľového profilu predtým, než vstúpi do formy.
3. Vo vyhrievanej forme je vlákno vystavené teplu a tlaku, kým sa živica mení z kvapaliny na gél a nakoniec vytvrdne na tuhý kompozit.
4. Ťažná jednotka vyťahuje vytvrdnutý FRP profil z formy, po čom ho rezacia píla skracuje na požadovanú dĺžku.
Čo určuje výkon a parametre pultrúznej formy na FRP zákazkové tyče
Vláknová výstuž: Typ a obsah použitého vlákna ovplyvňuje pevnosť, tuhosť a hmotnosť hotového profilu — vo všeobecnosti vyšší obsah vlákien znamená vyššiu pevnosť a nižšiu hmotnosť. Sklenené vlákno, uhlíkové vlákno a aramidové vlákno sú najčastejšie používané výstuže.
Živicový systém: Typ živice a pomer zmesi určujú chemický výkon vrátane tepelnej odolnosti, odolnosti voči korózii a odolnosti voči starnutiu; stabilnejšia živicová formulácia vo všeobecnosti znamená lepšiu odolnosť. Polyesterové, vinylesterové a epoxidové živice sú najčastejšie špecifikované systémy.
Návrh formy: Tvar a veľkosť formy určujú prierez a rozmery profilu, ako aj rýchlosť a kvalitu tvarovania. Presnejšie vyrobená forma vo všeobecnosti vytvára rovnomernejšie diely a vyššiu výrobnú účinnosť.
Parametre pultrúzneho nástroja a prevádzkové normy
| Názov formy | Pultrúzna forma na FRP zákazkové tyče |
| Špecifikácia | 3~32 mm (možnosť zákazkovej výroby) |
| Materiál | 40Cr, P20, Cr12, 38CrMoAI, H13 (voliteľne) |
| Povrchová úprava dutiny | Kalenie a popúšťanie, kalenie, tvrdé chrómovanie, nitridácia |
| Tvrdosť dutiny | HRC55-60 |
| Vhodná živica | Nenasýtený polyester, vinylová živica, epoxidová živica, fenolová živica, polyuretán |
| Priamosť | 0.02mm |
| Hladkosť | Ra=0.025~0.012 |
| Tvrdosť povrchu dutiny | < 0.02mm |
| Medzné tolerancie | ±0.3mm |
| Hrúbka pokovenia | 0.04-0.05mm |
Špecifikácie nástrojov & inžinierske poznatky
| Materiál nástrojovej ocele | Nástrojová oceľ H13 (prémiová) | Nástrojová oceľ Cr12MoV (štandardná) | Oceľ na formy P20 (ekonomická) |
|---|---|---|---|
| Hlavná prevádzková životnosť | Výborná (cez 50 000 metrov so sklolaminátom) | Vysoká (približne 30 000 – 40 000 metrov) | Stredná (vhodná na výrobu prototypov v malých sériách) |
| Odolnosť voči tepelnej únave | Veľmi vysoká (zachováva tvrdosť HRC pri vysokej teplote) | Stredná (vhodná pre polyesterové matrice) | Slabá (náchylná na rozmerové opotrebenie pri trvalom spracovaní PU) |
| Vnútorný zrkadlovo leštený uzáver | Výborná (dosahuje Ra 0,012 μm) | Veľmi dobrá (dosahuje Ra 0,025 μm) | Štandardná (dosahuje Ra 0,040 μm) |
| Vhodné aplikačné profily | výroba zákazkových tyčí vyžadujúca maximálnu životnosť nástroja a rozmerovú stabilitu | Výroba zákazkových tyčí v štandardných objemoch | Prototypovanie v malých objemoch alebo skúšobné série zákazkových tyčí |
Otázky a odpovede k presnej konštrukcii foriem
O1: Prečo je hrúbka tvrdého chrómového pokovenia 0,04-0,05 mm kritická pre pultrúznu formu na FRP zákazkové tyče?
Odpoveď: Rovingy a rohože zo sklenených vlákien sú vysoko abrazívne. Počas súvislej pultrúzie vytvára vystužená matrica značné škrabavé trenie o steny dutiny pultrúznej formy na FRP zákazkové tyče. Presná vrstva tvrdého chrómu 0,04-0,05 mm zvyšuje mikrotvrdosť povrchu a chráni podkladovú nástrojovú oceľ, čím predlžuje životnosť formy o viac ako 40 % pri zachovaní konzistentnej geometrie geometrie tyče so zákazkovým profilom sériu za sériou.
O2: Ako ovplyvňuje vnútorné zrkadlové leštenie na Ra 0,012-0,025 μm ťažnú silu pultrúznej formy na FRP zákazkové tyče?
Odpoveď: Zrkadlovo leštená dutina dramaticky znižuje dynamický koeficient trenia vo vnútri tvarovacieho kanála zákazkovej tyče. Nižšie trenie znamená, že pultrúzny stroj potrebuje menšiu upínaciu/ťažnú silu na posun vytvrdzujúceho kompozitu, čo znižuje adhéziu na linke, bráni vyplavovaniu povrchových vlákien a znižuje spotrebu energie pri dlhých výrobných sériách.
O3: Aká trieda ocele sa má špecifikovať pre veľkoobjemovú výrobu s pultrúznou formou na FRP zákazkové tyče?
Odpoveď: Pre veľkoobjemovú súvislú výrobu sa odporúča nástrojová oceľ H13 alebo zápustková oceľ Cr12MoV. H13 poskytuje najdlhšiu prevádzkovú životnosť a najlepšiu odolnosť voči tepelnej únave, zatiaľ čo Cr12MoV ponúka silný výkon za nižšiu cenu pre série so štandardným objemom — oceľ na formy P20 zostáva nákladovo efektívnou možnosťou pre prototypovanie alebo krátke skúšobné šarže.
O4: Dá sa pultrúzna forma na FRP zákazkové tyče prispôsobiť neštandardným rozmerom alebo OEM špecifikáciám?
Odpoveď: Áno. Rovnako ako pri všetkých našich pultrúznych nástrojoch možno rozmery, počet dutín a povrchovú úpravu navrhnúť podľa vášho presného výkresu alebo vzorky — podporujeme štandardné katalógové veľkosti aj plne zákazkové požiadavky OEM nástrojov.
O5: S ktorými živicovými systémami je pultrúzna forma na FRP zákazkové tyče kompatibilná?
Odpoveď: Forma je kompatibilná s celým radom živicových systémov používaných pri FRP pultrúzii vrátane nenasýtených polyesterových, vinylesterových, epoxidových a fenolových živíc. Dajte nám vedieť svoju cieľovú živicu a profil vytvrdzovania a môžeme potvrdiť optimálnu povrchovú úpravu dutiny a nastavenie vyhrievacích zón.
Výrobný proces

Konštrukcia formy (inžinierska práca)

Nastavovanie formy profilu

Hrubé vyrovnanie polotovaru

CNC obrábanie formy

Dierovanie formy

Brúsenie povrchu

Leštenie vnútornej steny dutiny

Chrómovanie formy
Certifikát






