


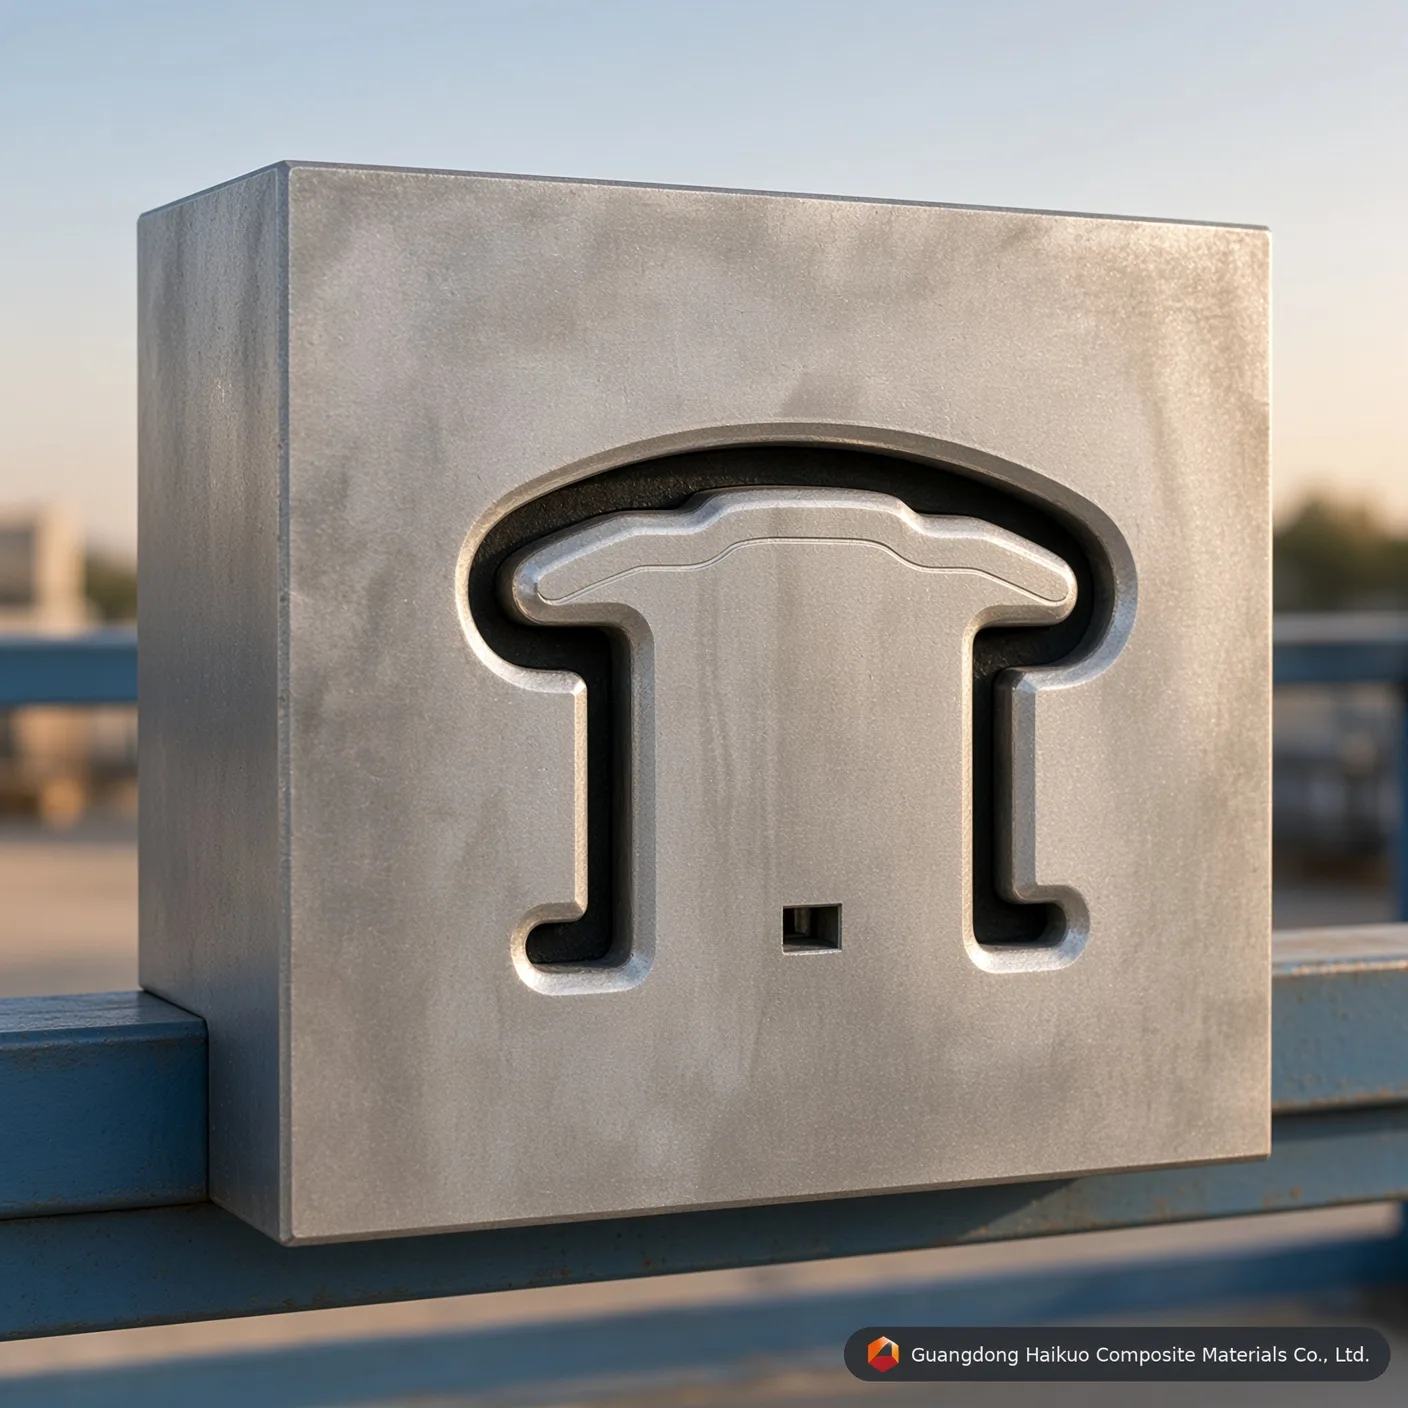
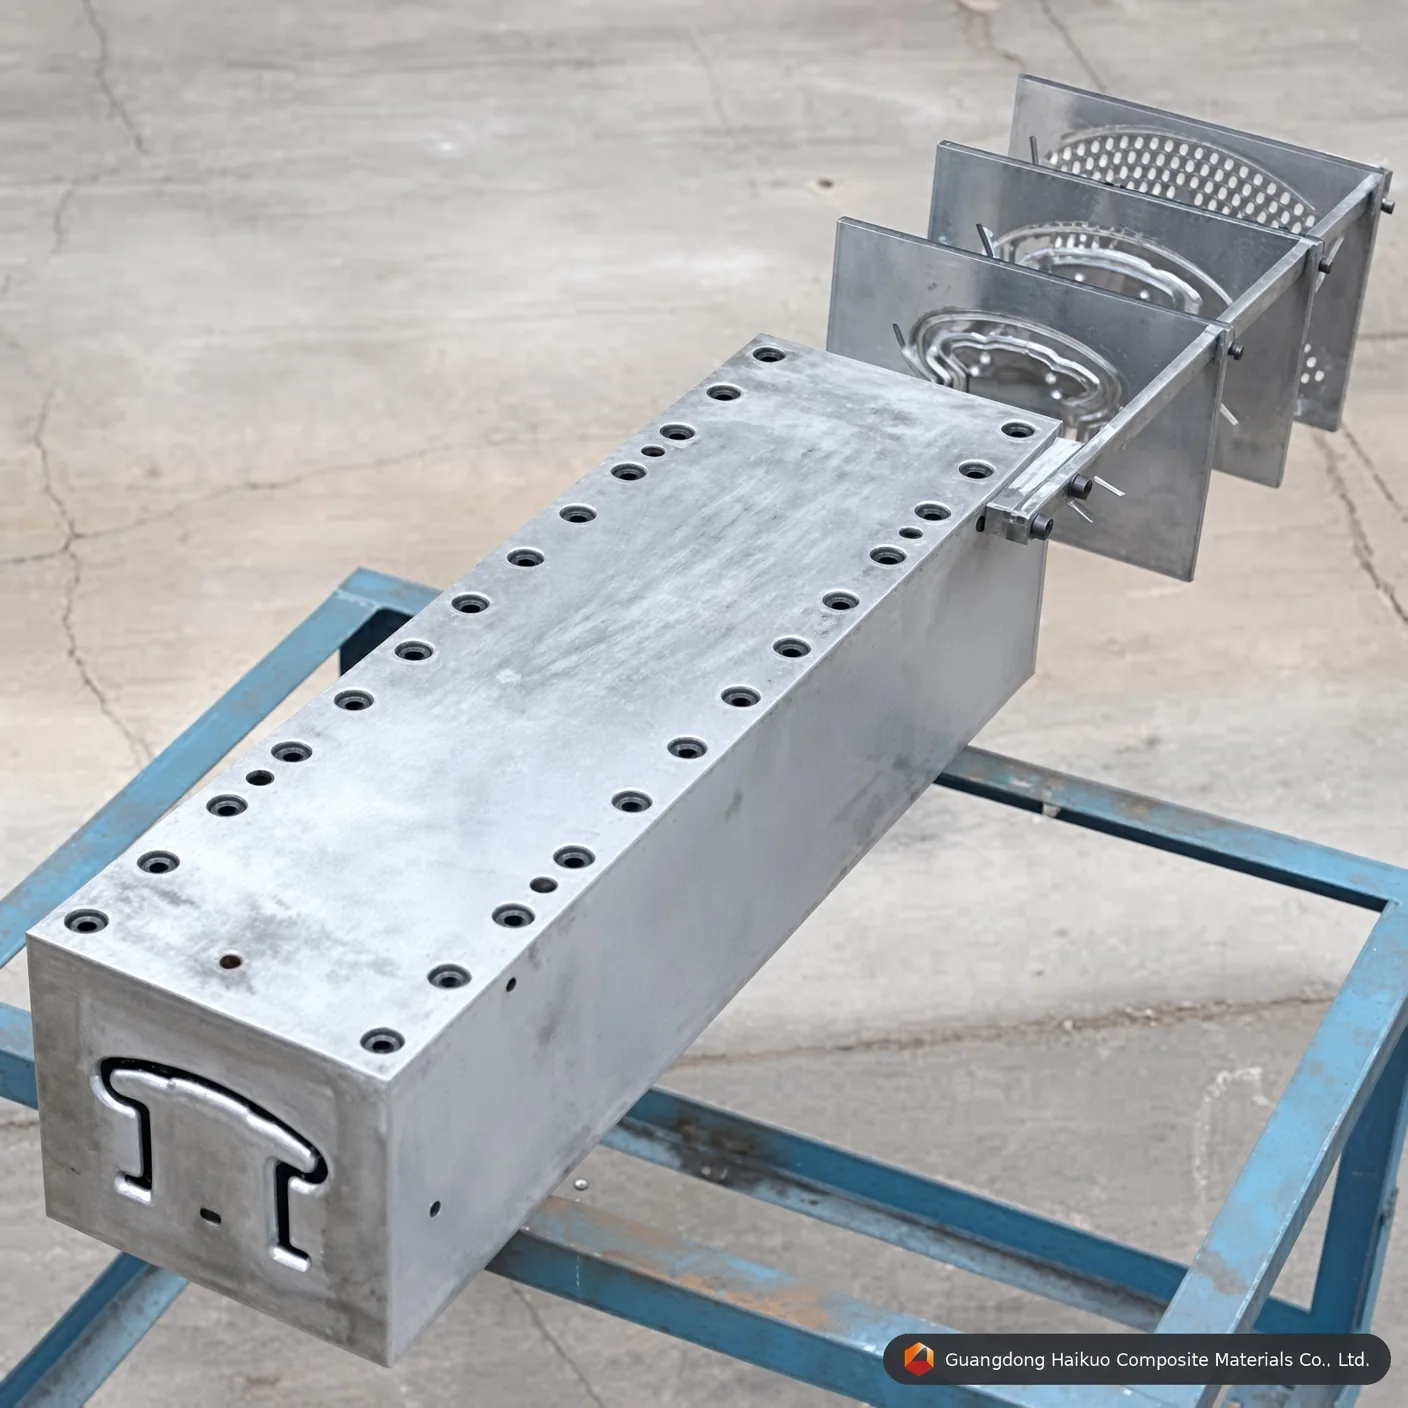
Cetakan Profil Pultrusi untuk Pegangan Tangan Fiberglass
Cetakan ini membentuk profil FRP seperti strip datar, kanal, batang, pipa bulat, pegangan tangan, balok I, rangka, dan lainnya, dipasang pada mesin pultrusi FRP, di mana roving dan resin ditarik melalui rongga yang dipanaskan dalam proses pultrusi kontinu.
Standar pelaksanaan
Kelurusan: 0,02 mm Kehalusan: Ra=0,025~0,012 Kekerasan permukaan rongga: < 0,02 mm Toleransi batas: ±0,3 mm Ketebalan pelapisan: 0,04-0,05 mm Menyediakan Layanan Khusus
Cetakan Profil Pultrusi untuk Pegangan Tangan Fiberglass adalah die yang digunakan untuk memproduksi pipa FRP (Fiber Reinforced Plastic). Proses pultrusi menarik penguat serat jenuh resin melalui die yang dipanaskan untuk membentuk pipa kontinu dengan penampang dan ukuran yang ditentukan. Pipa FRP menawarkan bobot ringan, kekuatan tinggi, ketahanan korosi, isolasi listrik, dan ketahanan api, itulah sebabnya banyak digunakan di industri tenaga listrik, kimia, konstruksi, dan transportasi.
Cara Kerja Cetakan Profil Pultrusi untuk Pegangan Tangan Fiberglass
1. Untaian serat kontinu (kaca, karbon, atau penguat serupa) ditarik dari creel dan bergerak melalui sistem pemandu menuju bak resin.
2. Berkas serat yang sudah basah kemudian melewati stasiun pra-pembentuk, yang menyatukannya menjadi penampang sasaran sebelum masuk ke die.
3. Di dalam die yang dipanaskan, tekanan dan suhu mengubah resin dari cair menjadi gel dan akhirnya menjadi padatan kaku di sekeliling penguat.
4. Mekanisme penarik menarik penampang komposit yang sudah mengeras keluar dari die, setelah itu gergaji memangkasnya sesuai panjang pesanan.
Apa yang Menentukan Kinerja dan Parameter Cetakan Profil Pultrusi untuk Pegangan Tangan Fiberglass
Penguat serat: jenis dan muatan serat yang digunakan berpengaruh langsung pada kekuatan, kekakuan, dan bobot — kandungan serat yang lebih tinggi umumnya menghasilkan komponen yang lebih kuat dan lebih ringan. Serat kaca, serat karbon, dan serat aramid adalah penguat yang paling umum ditentukan.
Matriks resin: kimia resin dan rasio campuran menentukan ketahanan panas, ketahanan kimia, dan perilaku penuaan jangka panjang, dengan sistem resin yang lebih stabil memberikan daya tahan yang lebih baik. Resin poliester, vinil ester, dan epoksi adalah sistem yang paling sering digunakan.
Desain die: geometri dan dimensi rongga menentukan penampang dan ukuran jadi, serta kecepatan lini dan mutu komponen — die yang dibuat lebih presisi menghasilkan komponen yang lebih konsisten dengan keluaran yang lebih tinggi.
Parameter Teknis Cetakan Pultrusi dan Standar Pelaksanaan
| Nama cetakan | Cetakan profil pultrusi pegangan tangan fiberglass |
| Spesifikasi | Sesuai kustomisasi pelanggan |
| Material | 40Cr, P20, Cr12, 38CrMoAI, H13 (opsional) |
| Perlakuan Permukaan Rongga | Quenching dan tempering, quenching, pelapisan krom keras, nitridasi |
| Kekerasan rongga | HRC55-60 |
| Resin yang sesuai | Poliester tak jenuh, resin vinil, resin epoksi, resin fenolik, poliuretan |
| Kelurusan | 0.02mm |
| Kehalusan | Ra=0,025~0,012 |
| Kekerasan permukaan rongga | < 0.02mm |
| Toleransi batas | ±0.3mm |
| Ketebalan pelapisan | 0.04-0.05mm |
Spesifikasi Perkakas & Wawasan Rekayasa
| Kelas Material Baja Cetakan | Baja Perkakas H13 (Premium) | Baja Cetakan Cr12MoV (Standar) | Baja Cetakan P20 (Ekonomis) |
|---|---|---|---|
| Umur Kerja Inti | Sangat baik (lebih dari 50.000 meter dengan fiberglass) | Tinggi (sekitar 30.000 – 40.000 meter) | Sedang (cocok untuk pembuatan prototipe produksi pendek) |
| Ketahanan Lelah Termal | Sangat tinggi (mempertahankan kekerasan HRC pada suhu tinggi) | Sedang (baik untuk matriks poliester) | Buruk (rentan terhadap keausan dimensi pada PU yang digunakan terus-menerus) |
| Batas Poles Cermin Bagian Dalam | Sangat baik (mencapai Ra 0,012 μm) | Sangat baik (mencapai Ra 0,025 μm) | Standar (mencapai Ra 0,040 μm) |
| Profil Aplikasi yang Sesuai | Proses profil pegangan tangan yang membutuhkan umur perkakas dan stabilitas dimensi maksimum | Produksi profil pegangan tangan volume standar | Pembuatan prototipe atau uji coba profil pegangan tangan volume rendah |
Tanya Jawab Rekayasa Cetakan Presisi
T1: Mengapa ketebalan pelapisan krom keras 0,04-0,05 mm sangat penting untuk Cetakan profil pultrusi pegangan tangan fiberglass?
Jawaban: Roving dan mat serat kaca sangat abrasif. Selama pultrusi kontinu, matriks berpenguat menimbulkan gesekan menggores yang signifikan terhadap dinding rongga Cetakan profil pultrusi pegangan tangan fiberglass. Lapisan krom keras 0,04-0,05 mm yang presisi meningkatkan kekerasan mikro permukaan dan melindungi baja perkakas di bawahnya, memperpanjang umur die lebih dari 40% sambil mempertahankan geometri handrail yang konsisten dari satu proses ke proses berikutnya.
T2: Bagaimana pemolesan cermin bagian dalam hingga Ra 0,012-0,025 μm memengaruhi gaya tarik pada Cetakan profil pultrusi pegangan tangan fiberglass?
Jawaban: Rongga yang dipoles cermin secara dramatis mengurangi koefisien gesek dinamis di dalam saluran pembentuk profil pegangan tangan. Gesekan yang lebih rendah berarti mesin pultrusi membutuhkan gaya penjepit/tarik yang lebih kecil untuk memajukan komposit yang sedang mengeras, yang mengurangi stiksi lini, mencegah serat timbul di permukaan, dan mengurangi konsumsi energi pada proses produksi yang panjang.
T3: Kelas baja mana yang sebaiknya ditentukan untuk produksi volume tinggi dengan Cetakan profil pultrusi pegangan tangan fiberglass?
Jawaban: Untuk manufaktur kontinu bervolume tinggi, baja perkakas H13 atau baja cetakan Cr12MoV direkomendasikan. H13 memberikan umur kerja terpanjang dan ketahanan lelah termal terbaik, sementara Cr12MoV menawarkan kinerja yang kuat dengan biaya lebih rendah untuk proses volume standar — baja cetakan P20 tetap menjadi pilihan hemat biaya untuk pembuatan prototipe atau batch uji coba yang pendek.
T4: Dapatkah Cetakan profil pultrusi pegangan tangan fiberglass disesuaikan dengan dimensi non-standar atau spesifikasi OEM?
Jawaban: Ya. Seperti semua perkakas pultrusi kami, dimensi, jumlah rongga, dan perlakuan permukaan dapat direkayasa sesuai gambar atau sampel Anda yang tepat — kami mendukung ukuran katalog standar maupun permintaan perkakas OEM khusus sepenuhnya.
T5: Sistem resin mana yang kompatibel dengan Cetakan profil pultrusi pegangan tangan fiberglass?
Jawaban: Die ini kompatibel dengan seluruh rangkaian sistem resin yang digunakan dalam pultrusi FRP, termasuk resin poliester tak jenuh, vinil ester, epoksi, dan fenolik. Beri tahu kami resin sasaran dan profil pengerasan Anda, dan kami dapat memastikan hasil akhir rongga serta pengaturan zona pemanas yang optimal.
Proses Produksi

Desain cetakan oleh insinyur

Penyetelan cetakan profil

Perataan benda kasar

Pemesinan CNC cetakan

Pelubangan cetakan

Penggerindaan permukaan

Pemolesan dinding dalam rongga

Pelapisan krom cetakan
Sertifikat






